
 English
 Cymraeg
 Ελληνικά
 українська
 íslenska
 România limbi
 Latviešu
 Svenska
 ไทย
 O'zbek
 Melayu
 فارسی


Hvordan Pcbs er fremstillet
Oct 28, 2022
PCB-fremstilling involverer konvertering af designfiler, inklusive Gerbers og netlister, til fysiske printkort, hvorpå komponenter kan placeres og loddes.
Fremstillingsprocessen begynder med designoutputfiler (gerber, netlister, borefiler osv.). Disse outputfiler genereres under designfasen, herunder udvikling af produktkoncepter, skematisk input, layoutdesign og filgenerering. Den næste fase omfatter fremstilling og samling af printpladerne.
Flowdiagrammet nedenfor viser de trin, der er involveret i PCB-fremstilling.

A. Design- og printoutputfiler
Efter at have modtaget designfilerne fra PCB-designeren, begynder fremstillingen hurtigt. Designere opretter outputfiler i Gerber- eller ODB plus plus-format til fremstilling og opretter styklister (styklister) til montering.

Producenter udfører DFM-inspektioner for at identificere potentielle risici og fejl, der kan opstå i fremstillingsprocessen. Designere/kunder bliver advaret, hvis noget går galt. Den korrigerede fil føres derefter ind i et CAM-system (Computer Aided Manufacturing) for at genkende formatet af illustrationslagene, borehulsdata, IPC-netliste og konvertere de elektroniske data til et billede. Det verificerer også lagrækkefølgen, kører Design Rule Checks (DRC) og gør mange andre ting.
Alle lag analyseres med en Gerber-fil som input. Stableplanen vil også fortsætte i overensstemmelse hermed. Senere vil CAM oprette outputfiler til de forskellige produktionsafdelinger. Outputfiler inkluderer boreprogrammer (under- og hovedborehuller), billeddannelseslag, loddemaskefiloutput, routingfiler og IPC-netlister.

B. Imaging af indre lag
Producenter bruger for det meste LDI (Laser Direct Imaging) på grund af miniaturisering. De brugte også en speciel printer kaldet en plotter, som lavede fotografiske film af kredsløbslag, loddemaske og silketryklag til at printe kredsløbsbilleder. Panelet består af en lysfølsom film kaldet fotoresist. Fotoresister inkluderer et lag af fotoreaktive kemikalier, der polymeriserer ved eksponering for ultraviolet lys. Panelet er nu under en computerstyret laser. Computeren scanner overfladen af printkortet og konverterer det til et digitalt billede. Dette digitale billede matches til en forudindlæst CAD/CAM-designfil, der indeholder de nødvendige billedspecifikationer. På samme måde dannes et negativt billede på det indre lag.

Procesflowet af LDI er vist i følgende figur:

Efter fremkaldelse af billedet fjernes den uhærdede fotoresist (det kobber, der er nødvendigt til beskyttelse) med en alkalisk opløsning.
C. Ætsning
Ved PCB-fremstilling er ætsning processen med at fjerne uønsket kobber (Cu) fra kortet. Uønsket kobber er intet andet end ikke-kredsløbskobber. Som et resultat opnås et ønsket kredsløbsmønster.
Printpladeproducenter bruger typisk vådætsningsprocesser. Ved vådætsning opløses uønskede materialer, når de nedsænkes i kemiske opløsninger.

Vigtige parametre at overveje under ætseprocessen er hastigheden, hvormed panelet flyttes, sprøjtning af kemikalier og mængden af kobber, der skal ætses væk. Hele processen udføres i et højtryksforstøvningskammer af transportørtypen.
D. Fotoresist stripping
Under denne proces ætses den resterende fotoresist væk fra kobberet. Processen går ud på at bruge en højtryksvandskylning til at opløse ætsende partikler (kemiske midler) i vandet, som ødelægger fotoresisten.
E. Udstansning efter inspektion og ætsning
Med alle lag rene og klar, sørger producenten for at udstanse justeringshuller ved hjælp af målene på de indvendige lag for bedre lag-til-lag-justering. Lagene er placeret i en optisk hulning for at opnå præcis indre og ydre lagjustering.
Inspektion i denne metode udføres ved visuelt at scanne overfladen af printkortet. Printpladen er oplyst af forskellige lyskilder, hvortil der anvendes et eller flere high-definition kameraer. Sådan bygger et AOI-system (Automated Optical Inspection) et komplet billede af tavlen til verifikation.
F. Brun oxidbelægning
Her er kobberkredsløbsmønsteret belagt med brunt oxid for at forhindre oxidation og korrosion af de indre lag efter laminering. Derudover giver det bedre bindingsegenskaber til binding med prepregs.
G. Laminering
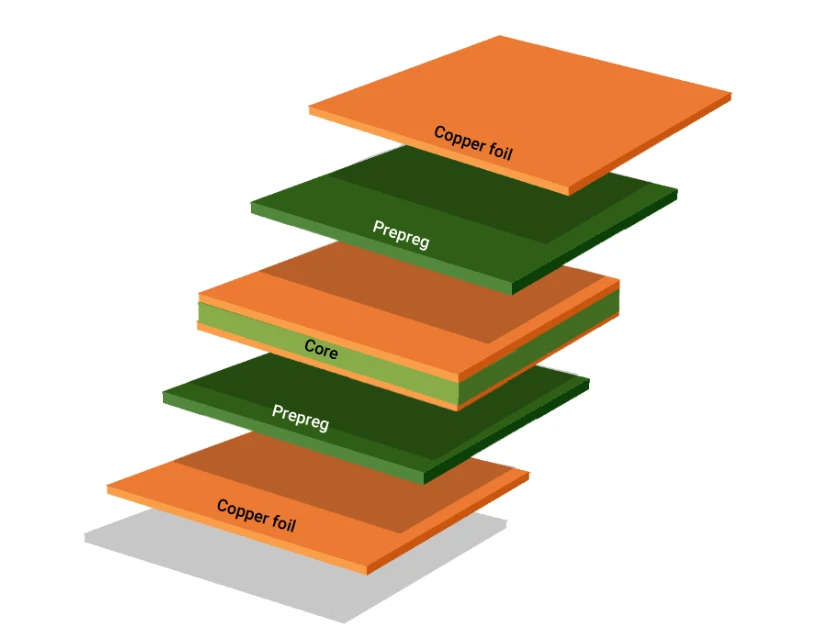
Laminering er processen med at lime prepreg, kobberfolie, indre kerne i en symmetrisk stak under kontrolleret temperatur og tryk. Det er en to-trins proces:
Forberedelse af stakup
Binding
Flerlagsplader er lavet af kobberfolie, prepreg og indvendig kerne. Disse holdes sammen ved at påføre varme og tryk. For bedre limning anvendes mekaniske presser til både varm- og koldpresning. Bonder-computeren styrer processen med at opvarme stakken, påføre tryk og lade stakken køle af med en kontrolleret hastighed.
Følgende diagram opsummerer LDI-processen:

H. Boring
Under boringsprocessen bores huller til gennemgående huller og blykomponenter. Røntgenboret lokaliserer målet i det indre lag. Maskinen borer præcist pilothullerne. Maskinen er computerstyret, hvor operatøren kan vælge et specifikt boreprogram. Den placerer XY-koordinaterne i den rigtige retning. Huller op til 100 mikrometer i diameter kan bores. Maskinen kan også vælge den korrekte størrelse bor og udføre derefter.

Boring af huller skaber hævede ender af metal, der almindeligvis kaldes grater. Afgratningsprocessen fjerner grater eller urenheder fra overfladen af printkortet.

1. Elektroløs kobberbelægning
Det første trin i galvaniseringsprocessen er at gøre hultønden ledende ved kemisk at afsætte et meget tyndt lag kobber på hulvæggene. Denne proces kaldes strømløs kobberbelægning. Reaktionen initieres af en katalysator. Efter grundig rengøring går panelerne gennem et kontinuerligt kemisk bad. Et lag kobber omkring {{0}},08 til 0,1 mikron tykt aflejres på hultønden og på panelets overflade.

J. Ydre lag billeddannelse
Vi bruger fotoresist på panelet til billeddannelse af det indre lag. Tilsvarende vil det ydre lag af panelet blive afbildet ved hjælp af et positivt billede. Her følger processen trykpladeætsningsmetoden. Det første trin involverer rengøring af panelet for at forhindre forurening og støvpartikler i at klæbe til panelet. Dernæst påføres et lag fotoresist på panelet. Herefter bruges LDI til at printe billedet.
K. Kobberbelægning
I dette trin er hullerne og overfladerne galvaniseret med kobber. Panelet sættes i flyvestokken af operatøren. Panelet fungerer som en katode til galvanisering af huller og overflader, da hullerne har aflejret et tyndt lag ledende kobber, klar til galvanisering. Det gøres ved automatisk pletteringslinje. Før galvanisering rengøres panelerne og aktiveres i flere bade. Hvert sæt paneler er computerstyret for at sikre, at de forbliver i hver balje i et præcist bestemt tidsrum. Typisk aflejres 1 mil tykt kobber i hultønden.

Efter kobberbelægning er tinbelægning den næste. Blikbelægning bruges som resist. Det forhindrer korrosion af overfladeelementer såsom kobberpuder, hulpuder og hulvægge under ætsning af det ydre lag.

L. Fotoresist stripping
Når først panelet er belagt, bliver fotoresisten uønsket og skal fjernes fra panelet for at blotlægge det uønskede kobber. Her bruges en kontinuerlig linje til at opløse og vaske den resist væk, der dækker det uønskede kobber. Dette er den første fase af lift-æts-stripping-processen.

M. Final Etch
I dette trin fjernes det uønskede eksponerede kobber ved hjælp af et ammoniakætsemiddel. Samtidig kan tin rumme det ønskede kobber. På dette tidspunkt er de ledende områder og forbindelser korrekt etableret.

N. Blikafstrygning
Efter ætsning vil tinlaget på kobbersporene blive fjernet. Koncentreret salpetersyre bruges til at fjerne tin, det vil ikke beskadige kobberkredsløbssporene under det. Dette resulterer i klare, tydelige kobberspor på printkortet.

O. Påføring af loddemaske
Loddemaske har følgende anvendelser:
Det giver isolationsmodstand for spor.
Skelne svejsbare og ikke-svejsbare områder.
Giver beskyttelse mod miljøforhold ved at dække ikke-svejsbare områder med blæk.
LPI (Liquid Photo Imaging) masker kombinerer opløsningsmidler med polymerer for at danne en tynd belægning, der klæber til forskellige printpladeoverflader. Printeren afbilder det belagte panel. UV-lyset i maskinen hærder blækket i de klare områder. Fjern derefter al uhærdet resist fra billedpanelet.
LPI-hærdning (tørring) kombinerer blækket med dielektrikumet. Det letter vedhæftning af loddemaske. Det sidste bagetrin foregår i en ovn eller under en infrarød varmekilde.

Grøn blev valgt som en typisk loddemaskefarve, fordi den ikke belaster øjnene. Inden maskiner kan inspicere PCB under produktion og montage, udføres alle inspektioner manuelt. De overheadlygter, som teknikere bruger til at inspicere printplader, reflekteres ikke af den grønne loddemaske, hvilket gør dem mere sikre for deres øjne.
P. Overfladefinish
PCB-finish er metal-til-metal-forbindelsen mellem blottet kobber og komponenter på det loddebare område af printkortet. Substratet kobberoverfladen på et printkort er modtagelig for oxidation uden en beskyttende belægning. Derfor er overfladebehandling afgørende for at beskytte den mod oxidation. Derudover forbereder det komponenter til lodning til brættet under montering og forlænger brættets holdbarhed.
Der findes forskellige former for overfladebehandlinger. Blyfri overfladefinish er dog meget brugt på grund af strenge RoHS-specifikationer.

Faktorer som omkostninger, miljø, komponentvalg, holdbarhed og udbytte bør overvejes, når du vælger en finish.

Q. Silketryk
I denne proces bruges en inkjet-projektor til at afbilde forklaringen direkte fra printkortets digitale data. Blækket er screentrykt (udtværet) på overfladen af panelet ved hjælp af en inkjet-printer. Panelet bages derefter for at hærde blækket. Den specificerer forskellige typer tekst såsom delnumre, navne, koder, logoer osv.
Der er tre udskrivningsmetoder:
Manuel serigrafi
Direkte legendeudskrivning

R. Elektrisk Test
E-test står for bare printkort elektrisk test. I dette trin skal du bruge en elektronisk sonde til at kontrollere hvert umonteret printkort for kortslutninger, åbninger, modstand, kapacitans og andre grundlæggende elektriske egenskaber. E-test kontrollerer ledningsevnen af boardet i forhold til netlist-filen. Netlisten indeholder information om PCB'ets ledende sammenkoblingsmønstre.
Implementer bund af søm og flyvende sonde test for at teste funktionalitet.

Flyvende sonde test
Test af flyvende sonde bruger en sonde, der bevæger sig fra et punkt til et andet i henhold til instruktioner fra specifik software. Dette er en fastspændingsfri testmetode. I begyndelsen genereres et flyvende sonde-testprogram (FPT), som derefter indlæses i FPT-testeren. Testeren tilfører elektriske signaler og strøm til sondepunkterne, som derefter måles i henhold til testproceduren.
Seng af søm
Naglelejet er den traditionelle metode til elektrisk test af nøgne brædder. Det kræver, at der oprettes en testskabelon med stifter på linje med testplaceringerne på printkortet. Processen er hurtig og velegnet til store produktionssystemer.
S. Analyse og v-scoring
Printpladerne formes og skæres fra produktionspanelerne i det sidste produktionstrin. Den anvendte metode er enten at bruge et stolpehul eller en V-formet slids. V-riller skærer diagonale kanaler på begge sider af brættet, mens stolpehuller efterlader sideriller langs kanten. Under alle omstændigheder kan pladerne blot skydes ud af panelet.


